


Suðumenn og verkfræðingar sem vinna með Q550NH Corten Steel velta því oft fyrir sér hvort forhitun sé nauðsynleg fyrir suðu. Sem hár-styrkt Corten-stál (afrakstur meiri en eða jafnt og 550MPa) er mikilvægt að forðast suðugalla eins og kaldar sprungur, sem geta veikt burðarvirki. Margir gera ráð fyrir að allt-hástyrkt stál þurfi forhitun, en á þetta við um Q550NH? Fer forhitun eftir plötuþykkt eða suðuaðferð, eða er hún með öllu óþörf? Kjarnasvarið er skýrt:Q550NH Corten Steel þarf ekki forhitun fyrir þunnar plötur, en forhitun er nauðsynleg fyrir þykkari plötur-þarf þess fer eftir plötuþykkt og suðugerð, ekki ein-reglu-sem passar-allar. Hér að neðan er hnitmiðaður, hagnýtur leiðarvísir.
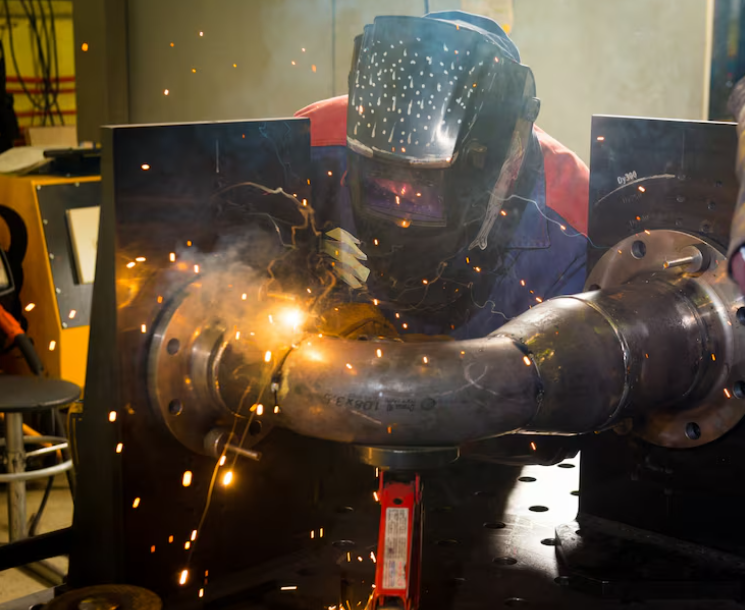
Hvers vegna skiptir forhitun máli (einfalt, ekkert hrognamál)
Forhitun fyrir suðu hægir á kælihraða suðusvæðis Q550NH. Fyrir há-sterkt stál eins og Q550NH skapar hröð kæling eftir suðu innra álag, sem leiðir til kaldra sprungna (smáar, -erfitt-að greina galla sem eyðileggja styrkleika burðarvirkis). Forhitun fjarlægir einnig raka af stályfirborðinu og kemur í veg fyrir grop í suðunni -og tryggir að samskeytin haldi fullum styrk og tæringarþol Q550NH.
Þegar forhitunar er þörf (með þykkt og suðuaðferð)
Ákvörðunin um að forhita fer eftir tveimur hagnýtum þáttum-plötuþykkt og suðuaðferð. Fylgdu þessari handbók til að forðast mistök:
Plataþykkt <20mm: Engin forhitun þarf
Hentar fyrir: MIG, TIG eða bogasuðu (algengast fyrir þunnar Q550NH plötur).
Af hverju: Þunnar plötur kólna hægar á náttúrulegan hátt og hitinn frá suðu nægir til að koma í veg fyrir innra álag. Forhitun hér eyðir tíma og bætir við óþarfa kostnaði.
Plataþykkt 20–40 mm: Mælt er með forhitun
Forhitunarhiti: 80–100 gráður (hitaðu suðusvæðið jafnt 50–100 mm í kringum samskeytin).
Af hverju: Þykkari plötur halda minni suðuhita og kólna hraðar-forhitun dregur úr streitu og hættu á kuldasprungum.
Plataþykkt >40mm: Skylda forhitun
Forhitunarhiti: 100–120 gráður (notaðu hitastigsmæli til að tryggja einsleitni).
Hvers vegna: Ofur-þykkar plötur kólna mjög hratt, skapa mikla innri streitu-forhitun er eina leiðin til að forðast kaldar sprungur og tryggja suðugæði.

Hagnýt ráð um forhitun (kostnaðar-Árangursrík og auðveld)
Notaðu rétta tólið: Fyrir lítil svæði, notaðu própan kyndil; fyrir stór verkefni eða þykkar plötur, notaðu rafmagns hitateppi fyrir samræmda upphitun.
Forðastu ofhitnun: Farið yfir 150 gráður getur veikt vélræna eiginleika Q550NH (afrakstur meira en eða jafnt og 550 MPa) og skemmt tæringarþolið yfirborð þess.-
Haltu hitastigi meðan á suðu stendur: Haltu forhitaða svæðinu við markhitastig þar til suðu er lokið-ekki láta það kólna hálfa leið.

Algeng mistök sem ber að forðast
Ekki sleppa því að forhita þykkar plötur til að spara tíma-kuldar sprungur birtast kannski ekki strax en þær munu veikja samskeytin með tímanum, sem leiðir til kostnaðarsamra viðgerða eða bilunar í verkinu. Aftur á móti, ekki forhita þunnar plötur að óþörfu-það sóar auðlindum og bætir ekki suðugæði.

Í stuttu máli er forhitunarþörf Q550NH Corten Steel háð plötuþykkt: þunnar plötur (<20 mm) þurfa enga forhitun á meðan þykkar plötur (Stærri en eða jafn 20 mm) krefjast þess til að koma í veg fyrir galla. Með því að fylgja þessari einföldu reglu tryggirðu sterkar, endingargóðar suðu sem halda háum styrk og tæringarþol Q550NH.


